

服务热线
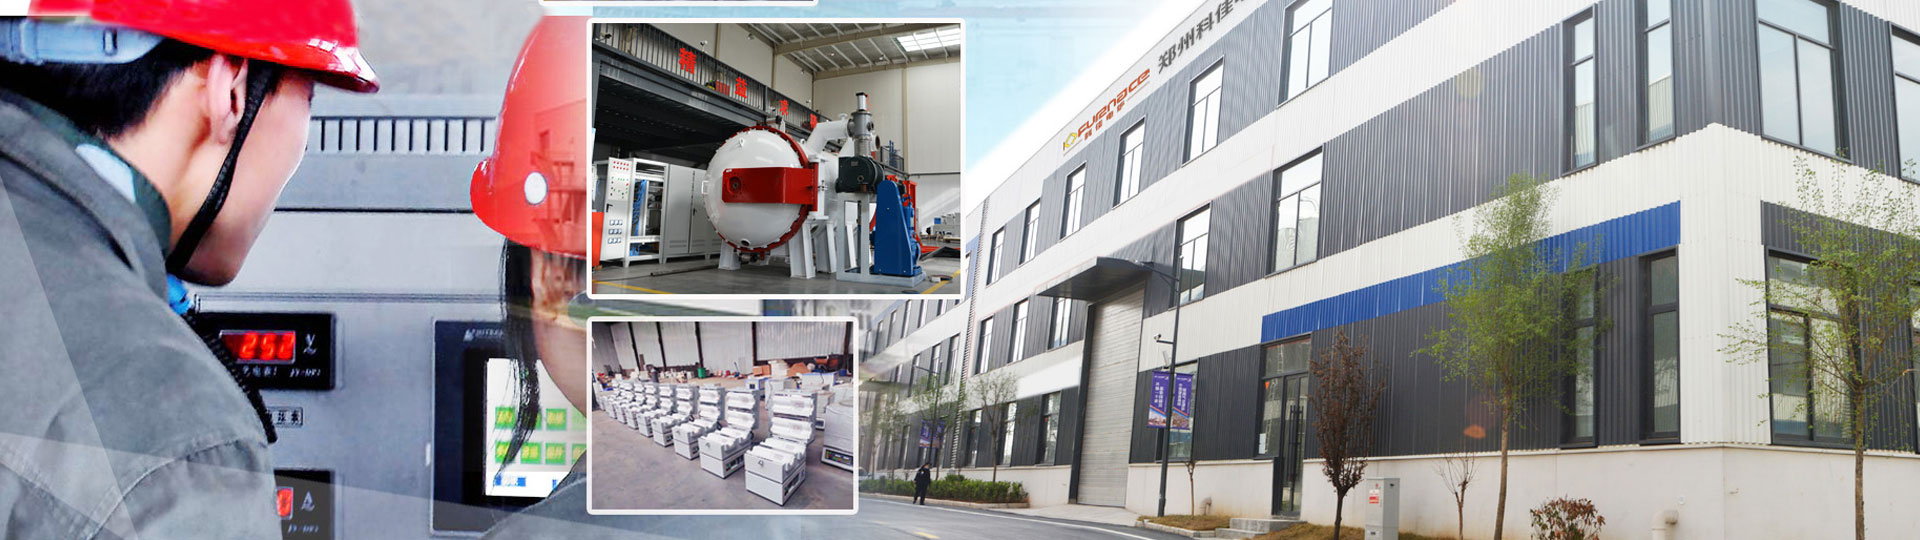
真空钎焊炉是精密金属连接的核心热处理设备,在密闭高真空环境完成钎焊,工件无氧化、焊缝空洞率低、残余应力小,广泛用于换热器、硬质合金刀具、航空航天、新能源热管理零部件加工。很多采购选型只关注最高温度,忽略真空稳定性、温场均匀性、冷却系统等关键指标,最终出现虚焊、气孔、工件变形、批量次品等问题。下面就来结合精密钎焊工艺需求,梳理真空钎焊炉全套选型要点,帮助企业和科研人员选对钎焊设备。
一、确定工艺温度与加热区结构,预留温度余量
选型第一步,区分设备“极限最高温度”和“长期连续工作温度”,同时匹配钎料熔点。
不同金属钎料对应的钎焊温度差异很大:铝基钎料约 550~650℃,银基钎料 700~850℃,镍基高温钎料 950~1150℃。选型时,设备长期工作温度建议比实际钎焊工艺温度预留 50~100℃余量,减少加热元件长期高温老化,延长设备使用寿命。
加热元件和热场材质按需选择:
- 镍铬加热:适合低温铝钎焊,成本低;
- 石墨加热区:多用于中高温钎焊,适合不锈钢、硬质合金;
- 钼保温屏加热:高温、高精密钎焊,适用于钛合金、高温合金等航空零部件。
温控系统优先选择多段可编程PID温控,支持存储多套钎焊工艺曲线,可设置预热、保温、钎焊、梯度降温。“温场均匀性是精密钎焊核心指标”,工业量产机型满载恒温区温差建议控制在±5℃以内,高端精密设备可达±3℃,保证炉膛内所有工件钎料同步熔化、均匀润湿,避免同批次产品焊缝强度不一致。
二、真空系统选型,重点看极限真空与压升率
真空是真空钎焊的基础,真空度不足会造成工件氧化、焊缝夹杂,直接降低焊接强度。选型不能只看极限真空,“工作真空、压升率(漏气率)更为关键”。
1. 普通不锈钢、铜件钎焊:工作真空 10⁻¹~10⁻²Pa;
2. 钛合金、高温合金、半导体精密件:需要高真空,工作真空达到 10⁻³~10⁻⁴Pa,一般配置机械泵 + 罗茨泵 + 分子泵 / 扩散泵机组,搭配冷阱,减少油污污染工件。
> 压升率(炉体漏气速率)是判断炉体密封好坏的核心指标,精密钎焊炉压升率建议≤0.3Pa/h。压升率过高,升温过程真空持续掉压,工件易氧化,也是很多国产炉子量产不稳定的主要原因。
三、有效炉膛尺寸、装料量,匹配产能需求
确定炉膛有效尺寸,不能只看工件外形,还要预留工装夹具、料架空间。
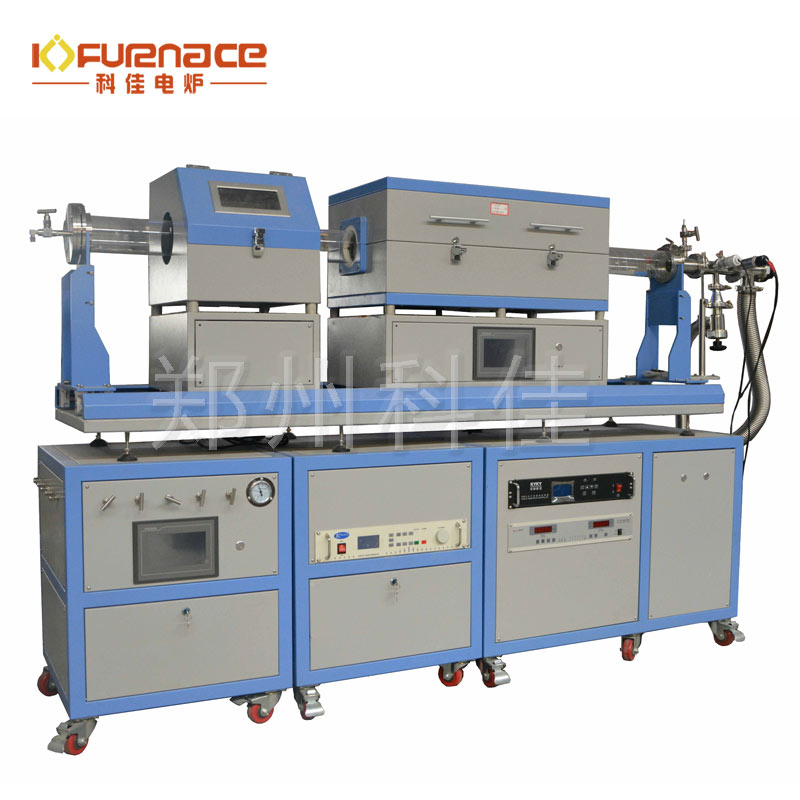
- 实验室小试样:小型立式真空钎焊炉,小容积热区,适合工艺研发、试样打样;
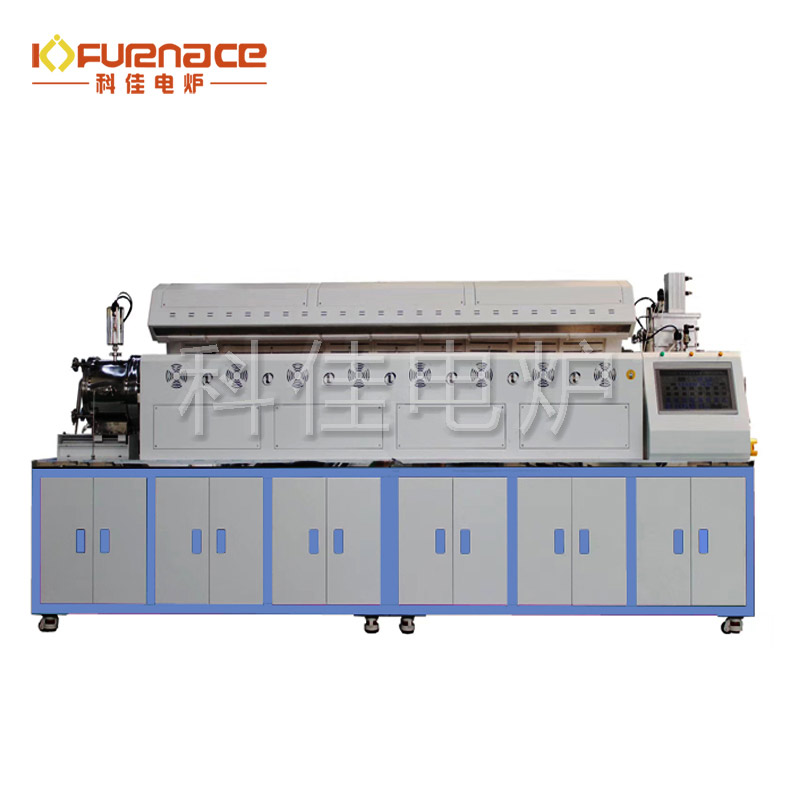
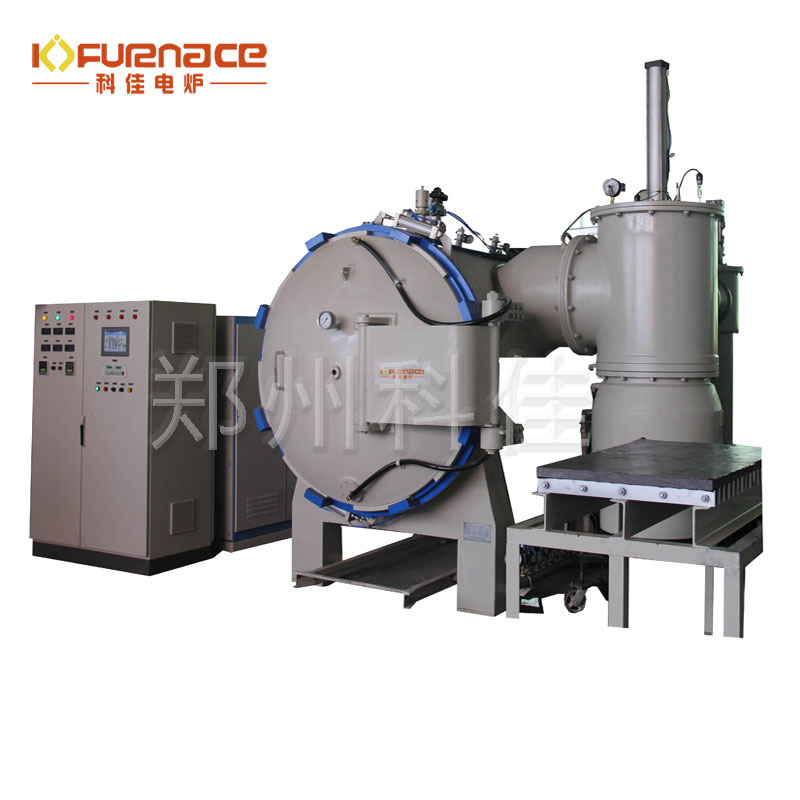
- 工业化量产:卧式单室 / 双室真空钎焊炉,大容积炉膛,适合换热器、大批量刀具连续生产。
双室炉分为加热室与冷却室,工件在加热完成后可以快速转移至冷却室,缩短生产周期;单室炉结构简单,设备投入更低,适合小批量生产。选型时按单次装炉工件重量、外形尺寸确定炉膛规格,同时确认炉体承重能力。
四、冷却系统配置,控制工件变形与残余应力
精密金属件钎焊,冷却速度直接影响工件变形量、焊缝组织性能。
常见冷却方式:
1. 自然缓冷:适合变形要求很高的航空精密件,冷却周期长;
2. 惰性气体加压气冷(氮气 / 氩气):主流配置,冷却速率可调,梯度降温释放焊接应力,防止薄板类换热器、薄壁零件变形;
选型时确认气冷系统换热能力、风机调速功能,冷却速率可在工艺曲线内自由设定。部分工件不允许快速冷却,需要支持分段缓冷,避免出现裂纹、残余应力超标。
五、工艺附加功能与气氛选配
部分钎焊工艺需要在真空基础上,通入微量保护气体,实现吹扫、除气。
- 工件脱脂除气:升温阶段真空预抽,脱除工件表面油污、水汽,防止高温分解产生积碳,造成焊缝气孔;
- 多路进气模块:可通入氮气、氩气,用于炉腔吹扫、加压气冷。
如果工件表面油污重,优先选配带除气、冷阱结构的真空机组,减少挥发物污染炉膛、污染加热保温层,降低设备维护频率。
六、安全联锁、维护成本与设备定制
真空钎焊炉属于高温真空设备,安全保护功能必不可少:超温断电保护、真空压力联锁、水压保护、气体压力报警、故障自动停机等,防止误操作引发安全事故。
采购时需要考虑后期维护成本:加热元件、密封胶圈、真空泵油、保温层是否方便更换,配件供货周期。
设备支持非标定制:定制炉膛尺寸、多温区独立控温、观察窗、专用工装、特殊气路系统,适配不同行业的个性化钎焊工艺。
总结
选购真空钎焊炉,不能单纯对比设备价格。优先匹配“钎焊温度、温场均匀性、真空度与压升率、炉膛有效容积、冷却系统”五大核心参数。小试研发选用小型实验真空钎焊炉,大批量量产优先卧式双室气冷真空钎焊炉。结合工件材质、单次产能、变形控制要求选型,降低产品次品率,稳定精密钎焊品质。换热器、硬质合金刀具、航空高温合金、新能源热管理零部件均可选用对应配置的真空钎焊炉,支持非标方案定制。点击了解更多真空炉!或者点击咨询在线客服定制各种不同型号电炉!


 获取报价
 即刻留言
 添加微信咨询报价